انواع برس دیسکی
برس دیسکی صنعتی؛ از طراحی کامل و سگمنتی تا انتخاب فرچه مناسب
چرا دو برس با قطر یکسان، روی یک قطعه نتیجه متفاوتی ایجاد میکنند؟ پاسخ فقط در جنس الیاف نیست. آرایش دستههای الیاف، فاصله میان آنها، محدوده خالی مرکز و نحوه تماس با قطعه، همگی در عملکرد برس نقش دارند.
برس دیسکی یکی از انواع برس صنعتی است که میتوان آرایش سطح آن را متناسب با کار طراحی کرد؛ از چیدمان کامل و حلقهای تا مدلهای سگمنتی با بخشهای جداشده. شناخت این تفاوتها کمک میکند هنگام انتخاب فرچه صنعتی، بهجای توجه صرف به ظاهر یا قطر، عملکرد موردنیاز را مبنا قرار دهیم.
در این مقاله، ساختار فرچه دیسکی، تفاوت الگوهای کاشت، اصول هندسی طراحی و اطلاعات لازم برای سفارش آن را بررسی میکنیم.
برس دیسکی چیست و چگونه کار میکند؟
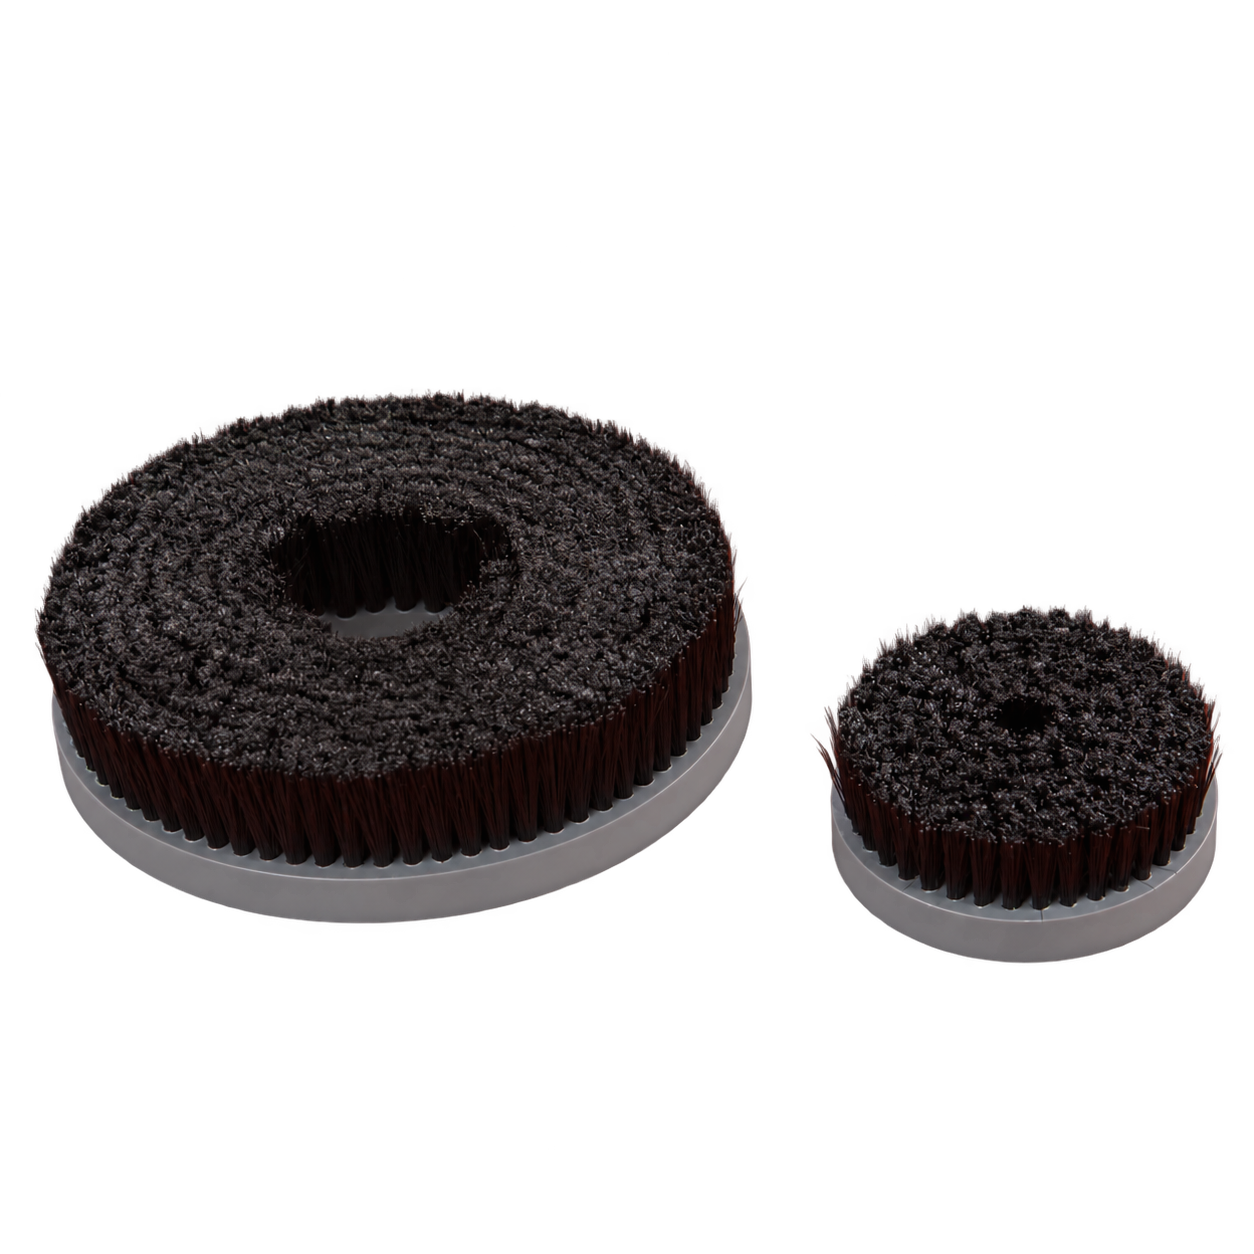
برس دیسکی از یک بدنه دایرهای و مجموعهای از الیاف تشکیل میشود که روی وجه آن قرار میگیرند. در مدلهای مورد بحث این مقاله، سطح روبهروی دیسک ناحیه اصلی کار است. این ویژگی با برسهای چرخمانندی که محیط بیرونی آنها با قطعه تماس دارد، تفاوت دارد.
در عملیات پرداخت و پلیسهگیری، برسهای دیسکی بهویژه برای قطعاتی کاربرد دارند که لبههای مورد پردازش آنها در یک صفحه قرار گرفتهاند. انتخاب ابزار باید با شکل قطعه و نحوه دسترسی به این لبهها هماهنگ باشد. و فرچه صنعتی چیست؟
در کاربرد رایج بازار، «برس صنعتی» و «فرچه صنعتی» اغلب برای یک خانواده از ابزارها استفاده میشوند. عبارتهای «برس دیسکی» و «فرچه دیسکی» نیز معمولاً به شکل دیسکی همین ابزار اشاره دارند.
بااینحال، این نامها بهتنهایی مشخصات فنی را روشن نمیکنند. دو محصول با عنوان فرچه دیسکی ممکن است از نظر جنس الیاف، ابعاد، نوع اتصال و کاربرد، کاملاً متفاوت باشند.
تفاوت برس دیسکی کامل و سگمنتی
در تصویر الگوهای سوراخکاری، نقاط آبی محل سوراخهای کاشت دستههای الیاف را نشان میدهند. این تصویر نقشه چیدمان است؛ جنس، طول و رفتار الیاف از روی آن مشخص نمیشود.
تفاوت اصلی الگوها، پیوسته بودن یا بخشبندی شدن ناحیه کاشت در اطراف مرکز است.
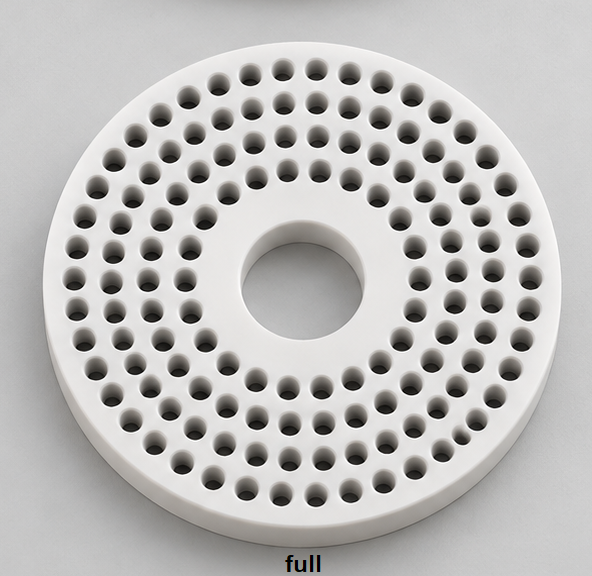
برس دیسکی کامل؛ کاشت در تمام محیط
در مدل کامل، سوراخهای کاشت در حلقههای اطراف مرکز توزیع میشوند و شکافهای قطاعی بزرگ میان آنها وجود ندارد.
«کامل» به این معنی نیست که مرکز دیسک نیز باید حتماً پوشیده باشد. این مدل میتواند برای اتصال، محدودیت سازهای یا نیاز فرایند، ناحیهای خالی در مرکز داشته باشد.
برای توصیف دقیق آن باید قطر بیرونی ناحیه کاشت، قطر داخلی، فاصله حلقهها و تعداد سوراخهای هر حلقه مشخص شود.
برس دیسکی سگمنتی؛ کاشت در بخشهای جداشده
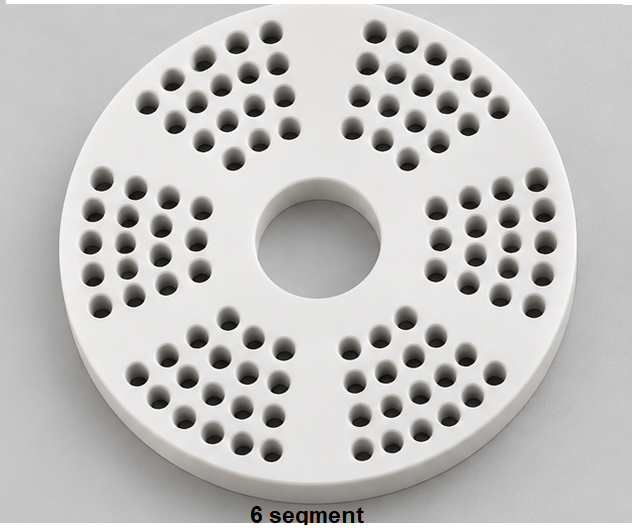
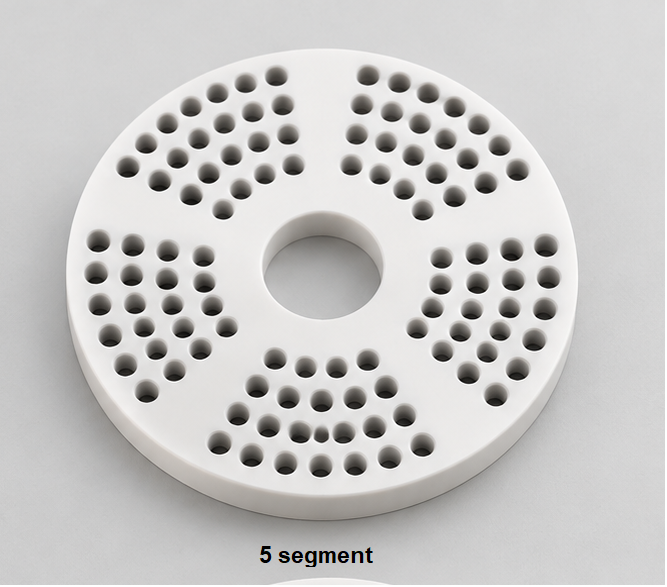
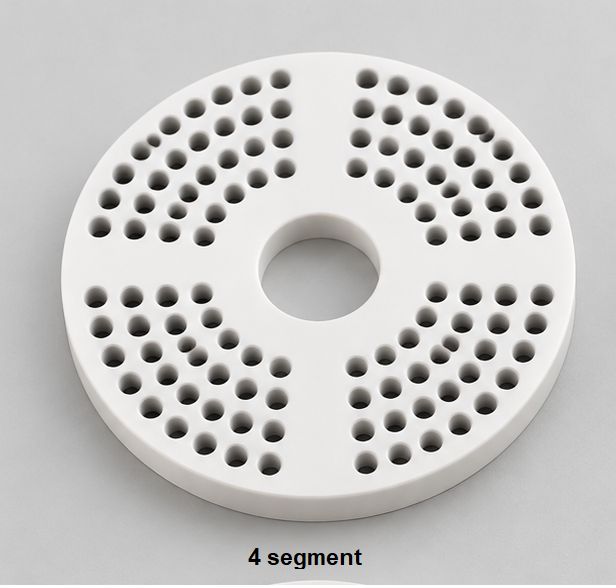
در مدل سگمنتی، ناحیه کاشت به چند بخش تقسیم میشود و میان بخشها فاصله خالی قرار میگیرد. در تصویر، نمونههای ۴، ۵ و ۶ سگمنت دیده میشوند.
در اینجا «سگمنت» به بخشبندی آرایش کاشت اشاره دارد؛ از تصویر نمیتوان نتیجه گرفت که بدنه چندتکه است یا هر بخش جداگانه تعویض میشود.
در برخی طراحیهای تجاری باز یا توربویی، فضای میان الیاف برای عبور هوا یا سیال خنککننده در نظر گرفته میشود. بااینحال، نباید عملکرد چنین طراحیهایی را بدون آزمون به هر الگوی سگمنتی تعمیم داد.
تفاوت مدلهای ۴، ۵ و ۶ سگمنت چیست؟
اگر بخشها بهصورت مساوی توزیع شوند، زاویه تکرار الگو از تقسیم ۳۶۰ درجه بر تعداد سگمنتها به دست میآید:
| مدل | زاویه تکرار هر بخش | توضیح |
|---|---|---|
| ۴ سگمنت | ۹۰ درجه | چهار بخش کاشت در اطراف مرکز |
| ۵ سگمنت | ۷۲ درجه | پنج بخش کاشت در اطراف مرکز |
| ۶ سگمنت | ۶۰ درجه | شش بخش کاشت در اطراف مرکز |
| کامل | بدون شکاف قطاعی عمدی | توزیع سوراخها در تمام محیط حلقهها |
این زاویه، مجموع بخش کاشت و فاصله خالی پس از آن است. برای مثال، در الگوی ۶ سگمنت، اگر فاصله خالی ۱۰ درجه باشد، زاویه بخش کاشت ۵۰ درجه خواهد بود.
تعداد بیشتر سگمنت بهتنهایی به معنی کیفیت بالاتر نیست. عرض فاصلهها، تعداد دستههای الیاف و نحوه تماس با قطعه نیز باید مقایسه شوند.
چرا طراحی سوراخکاری در کیفیت فرچه دیسکی اهمیت دارد؟
در برسهای کاشتی، نقشه سوراخکاری محل استقرار دستههای الیاف را تعیین میکند. بنابراین طراحی سوراخها بخشی از طراحی عملکردی برس است.
فاصله حلقهها و تعداد سوراخها
محیط یک حلقه از رابطه زیر به دست میآید:
محیط حلقه = ۲ × π × شعاع
هرچه به مرکز نزدیک شویم، محیط حلقه کوچکتر میشود. اگر تعداد سوراخها ثابت بماند، فاصله میان مراکز آنها کاهش مییابد.
برای نمونه، با فرض فاصله هدف حدود ۱۰ میلیمتر روی قوس:
- حلقهای با شعاع ۱۰۰ میلیمتر، حدود ۶۳ موقعیت نظری دارد.
- حلقهای با شعاع ۲۰ میلیمتر، حدود ۱۳ موقعیت نظری دارد.
این اعداد فقط برآورد اولیه هندسیاند. تعداد نهایی باید با توجه به قطر سوراخ، فاصله مستقیم میان مراکز، ضخامت دیواره باقیمانده و شکافهای سگمنتی تعیین شود.
قطر ناحیه خالی مرکز
شعاع و قطر ناحیه مرکزی نباید با هم اشتباه شوند. ناحیه خالی با شعاع ۲۰ میلیمتر، قطری برابر با ۴۰ میلیمتر دارد.
همچنین باید مشخص شود مرز اعلامشده مربوط به مرکز سوراخها است یا لبه سوراخها. اگر ناحیهای با شعاع ۲۰ میلیمتر باید کاملاً بدون سوراخ بماند و قطر سوراخ ۵ میلیمتر باشد، مرکز نزدیکترین سوراخ، صرفاً از نظر هندسی، نباید از شعاع ۲۲٫۵ میلیمتر به مرکز نزدیکتر شود. فاصله سازهای موردنیاز میتواند این مقدار را بیشتر کند.
توزیع متقارن سوراخها
در نقشه یک فرچه دیسکی باید تعداد سوراخها، موقعیت زاویهای و توزیع آنها بررسی شود. تقارن هندسی نقطه شروع مناسبی است، اما بهتنهایی بالانس مجموعه نهایی را تضمین نمیکند؛ جرم بدنه، مقدار الیاف و اتصال نیز در مجموعه نهایی دخیلاند.
جنس الیاف چگونه انتخاب میشود؟
انتخاب جنس الیاف باید از هدف عملیات آغاز شود: قرار است سطح تمیز شود، پلیسه برداشته شود یا پرداخت نهایی تغییر کند؟
الیاف مصنوعی و طبیعی
امکان ساخت برس دیسکی با مواد پرکننده متنوع وجود دارد، اما مناسب بودن هر ماده به شرایط استفاده وابسته است. نام عمومی ماده کافی نیست؛ ویژگیهایی مانند قطر رشته، طول آزاد، محیط خشک یا مرطوب و سازگاری با مواد فرایند نیز باید مشخص شوند.
الیاف نایلونی ساینده
در برسهای نایلونی ساینده، ذرات ساینده در ساختار رشتهها قرار دارند. برای مثال، برخی برسهای دیسکی NamPower از ترکیب ساینده سرامیکی و سیلیکون کارباید برای پلیسهگیری و بهبود سطح استفاده میکنند.
این گروه با برس نایلونی معمولی یکسان نیست و مشخصات ساینده بخشی از مشخصات سفارش آن محسوب میشود.
الیاف سیمی
برس سیمی و برس با الیاف ساینده، سازوکار یکسانی ندارند. انتخاب میان آنها باید با نوع پلیسه، جنس قطعه و نتیجه مورد انتظار هماهنگ شود.
Abtex در توضیح فرایند پلیسهگیری تأکید میکند که نحوه برخورد الیاف با سطوح و ارائه قطعه به برس، از عوامل مهم طراحی فرایند است. بنابراین تعویض جنس الیاف بدون بازبینی شرایط کار، الزاماً نتیجه مطلوب ایجاد نمیکند.
نکته علمی: سرعت سطحی در مرکز و لبه یکسان نیست
در یک دیسک چرخان، تمام نقاط دور بر دقیقه یکسانی دارند، اما سرعت خطی آنها برابر نیست:
سرعت خطی = ۲ × π × شعاع × دور بر دقیقه ÷ ۶۰
اگر شعاع برحسب متر وارد شود، سرعت برحسب متر بر ثانیه خواهد بود.
در نتیجه، در دور ثابت، نقطهای در شعاع ۱۰۰ میلیمتر، پنج برابر نقطهای در شعاع ۲۰ میلیمتر سرعت خطی دارد. روی محور دوران، سهم حرکت چرخشی در سرعت خطی صفر است.
این رابطه توضیح میدهد که چرا اضافه کردن سوراخهای کاشت نزدیک مرکز، بهتنهایی تماس و پرداخت یکنواخت را تضمین نمیکند. مسیر حرکت قطعه و میزان درگیری الیاف نیز باید بررسی شود. این محاسبه، تعیینکننده دور مجاز ابزار نیست؛ دور مجاز باید از مشخصات سازنده گرفته شود.
راهنمای سفارش برس صنعتی دیسکی
برای دریافت پیشنهاد فنی قابلمقایسه، عبارت «یک فرچه دیسکی میخواهم» کافی نیست. بهتر است اطلاعات زیر همراه سفارش ارائه شود:
| مشخصه | اطلاعات موردنیاز |
|---|---|
| هدف کار | تمیزکاری، پلیسهگیری یا پرداخت |
| قطعه | جنس، ابعاد و شکل سطح |
| ابعاد برس | قطر بدنه، ضخامت و محدوده کاشت |
| مرکز دیسک | ابعاد اتصال و ناحیه بدون کاشت، بهصورت جداگانه |
| الگوی کاشت | کامل یا سگمنتی، تعداد بخشها و زاویه فاصلهها |
| الیاف | جنس، قطر رشته و طول آزاد |
| دستگاه | نوع اتصال، دور کاری و حرکت قطعه |
| محیط کار | خشک یا مرطوب و نوع سیال |
| معیار پذیرش | نمونه سطح مطلوب یا حد قابلقبول پلیسه |
پیش از سفارش تیراژ، چه چیزی ارزیابی شود؟
برای کاربرد جدید، نمونهسازی زمانی مفید است که معیار نتیجه از قبل روشن باشد. بهجای قضاوت صرفاً ظاهری، کیفیت سطح، باقیماندن پلیسه، زمان عملیات و روند سایش برس ثبت شود.
به این ترتیب، انتخاب میان مدل کامل و سگمنتی بر اساس عملکرد روی قطعه واقعی انجام میشود.
پرسشهای متداول درباره برس دیسکی
برس دیسکی کامل بهتر است یا سگمنتی؟
هیچکدام برای همه کاربردها برتری قطعی ندارند. انتخاب به هندسه قطعه، جنس الیاف، محدوده تماس و شرایط فرایند وابسته است.
آیا مدل ۶ سگمنت از مدل ۴ سگمنت قویتر است؟
از تعداد سگمنت بهتنهایی نمیتوان شدت عملکرد را تعیین کرد. تعداد دستههای الیاف، اندازه فاصلههای خالی و مشخصات الیاف نیز باید معلوم باشد.
آیا میتوان سوراخهای کاشت را نزدیک مرکز ایجاد کرد؟
از نظر هندسی امکان طراحی وجود دارد، اما حد نهایی به اتصال مرکزی، قطر سوراخها، ضخامت و استحکام بدنه وابسته است. ناحیه خالی باید در نقشه بهصورت دقیق اندازهگذاری شود.
آیا افزایش تعداد سوراخها همیشه مفید است؟
خیر. افزایش تعداد سوراخها، هم تراکم کاشت و هم مقدار ماده باقیمانده در بدنه را تغییر میدهد. تصمیم نهایی باید با الزامات عملکردی و ساخت هماهنگ باشد.
برای استعلام فرچه صنعتی چه چیزی ارسال کنیم؟
تصویر یا نقشه قطعه، هدف عملیات، ابعاد برس و مشخصات دستگاه، نقطه شروع مناسبی است. اگر نمونه برس قبلی یا نمونه سطح مطلوب موجود باشد، مقایسه فنی دقیقتر خواهد شد.
انتخاب برس دیسکی را از قطعه شروع کنید
برای انتخاب برس صنعتی مناسب، ابتدا نتیجه مورد انتظار روی قطعه را مشخص کنید. سپس جنس الیاف، ابعاد برس دیسکی و الگوی کاشت کامل یا سگمنتی را با آن هماهنگ کنید.
نقد و بررسیها
هنوز بررسیای ثبت نشده است.